
La industria automotriz en Alemania atraviesa un escrutinio estructural debido a los costos energéticos, las presiones arancelarias externas y la velocidad de adopción de la electromovilidad. Tradicionalmente, la transición fabril hacia plataformas puramente eléctricas forzaba a los fabricantes a segregar factorías: instalaciones dedicadas a vehículos de combustión interna (ICE) e híbridos enchufables (PHEV) por un lado, y plantas exclusivas para vehículos eléctricos a batería (BEV) por el otro, elevando el gasto de capital (Capex) y el riesgo financiero ante oscilaciones imprevistas en la demanda. Frente a este dilema, la rentabilidad contemporánea se define por la flexibilidad operativa: la capacidad de alternar entre trenes motrices térmicos, híbridos y eléctricos sobre la misma línea sin alterar el tiempo de ciclo (takt time).
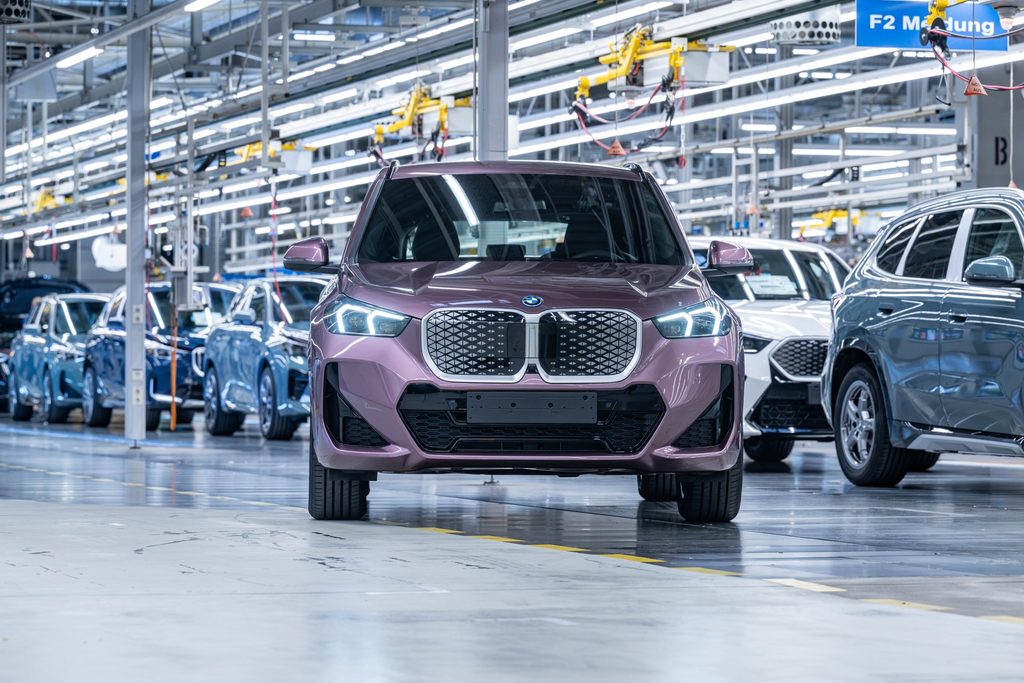
Bajo este modelo de producción adaptable, BMW Group conmemoró el 40.° aniversario del inicio de producción en serie en su Planta de Regensburg, ubicada en Baviera Oriental. Desde su inauguración en 1986, el complejo ha canalizado inversiones acumuladas superiores a los €6,000 millones, consolidando una plantilla de 9,000 colaboradores directos que la posicionan como la factoría automotriz de mayor volumen de BMW Group en Europa. Con un despliegue adicional de €400 millones ejecutado desde 2023 para reconfigurar sus líneas hacia los estándares de la NEUE KLASSE, la planta alcanzó el hito de los 9 millones de vehículos fabricados, sustentando su rentabilidad en una cadencia constante: un automóvil ensamblado cada 57 segundos bajo un régimen ininterrumpido de tres turnos.
Radiografía Operativa y Financiera: Planta Regensburg de BMW Group (1986–2026)
| Dimensión Industrial / Parámetro | Métrica Consolidada / Histórica | Configuración Técnica de Ingeniería | Impacto en la Cadena Global y América Latina |
| Inversión de Capital Acumulada | >€6,000 millones desde 1986 | Inyección de capital continuo en automatización y soldadura láser | Base operativa de alta densidad técnica en Baviera Oriental. |
| Inversión Reciente (2023–2026) | ~€400 millones asignados | Adaptación estructural para la arquitectura NEUE KLASSE | Preparación de líneas para celdas cilíndricas y sistemas de 800V. |
| Volumen Histórico Acumulado | 9,000,000 de unidades producidas | Unidad 9 millones: BMW iX1 entregado con acabado Velvet Orchid II | Validación de durabilidad y confiabilidad de ensamblaje en serie. |
| Cadencia y Régimen de Turnos | 1 vehículo cada 57 segundos | Operación continua 24/7 en 3 turnos (>1,400 autos/día) | Suministro continuo a mercados globales con mínimas paradas técnicas. |
| Arquitectura de Línea Flexible | Monolínea multimodal universal | Ensamblaje simultáneo de trenes ICE, PHEV y BEV puros | Ajuste dinámico de producción según la cuota de ventas del mercado. |
| Portafolio de Modelos en Línea | BMW X1, BMW X2, BMW iX1 y BMW iX2 | Plataforma compartida para carrocerías compactas y coupés | Cobertura integral del segmento premium de entrada. |
| Vínculo Comercial con Latinoamérica | BMW X1 (ICE): Modelo más vendido | Cierre al tercer trimestre de 2026 (Q3 2026) | Regensburg abastece el motor de volumen comercial de la marca en la región. |
| Densidad Industrial Local | ~55% de empleados globales en Alemania | 1 de cada 4 autos fabricados en Alemania es de BMW Group | Articulación con cadenas de proveeduría de nivel 1 y 2 (Tier 1/Tier 2). |
La física del ensamblaje multimodal: De la estampación a la sincronización en 57 segundos
Fabricar vehículos con trenes motrices dispares en una misma estación sin disparar cuellos de botella exige una sincronización logística precisa:
[Chasis Monocasco Desnudo] ➔ [Estación de «Matrimonio» Multimodal] ➔ [Inserción: Pack Li-ion o Tanque/Escape] ➔ [Fijación Robotizada Dinámica] ➔ [Vehículo Terminado cada 57s]
- La Estación de «Matrimonio» (Hochzeit) Automatizada: El punto crítico en una línea que ensambla simultáneamente un BMW X1 de gasolina y un BMW iX1 100% eléctrico reside en la unión del chasis monocasco con el tren motriz. Mientras la versión de combustión interna requiere la inserción del bloque térmico, transmisión por convertidor, línea de escape y tanque de combustible plástico, la variante eléctrica demanda el anclaje inferior de una batería de tracción sellada de alta tensión y módulos eDrive integrados (inversor, motor síncrono y reductora en una sola carcasa). Brazos robóticos programables leen el código de identificación de cada unidad milisegundos antes del montaje para seleccionar la bandeja electromecánica exacta sin frenar la cinta transportadora.
- Reconfiguración Térmica y de Pintura de Alta Precisión: El hito de la unidad nueve millones —un iX1 con acabado personalizado Velvet Orchid II Metallic— evidencia la integración del área de pintura (Lackiererei). Los túneles de cataforesis y los hornos de secado deben calibrar sus temperaturas de curado para compensar las diferencias de dilatación térmica entre paneles de acero estampado, componentes de aluminio y materiales compuestos, garantizando tolerancias milimétricas en el ajuste perimetral de sellos y tolerancias aerodinámicas.
- La Transición hacia la NEUE KLASSE: Los €400 millones inyectados desde 2023 no se destinaron a obras civiles cosméticas, sino a la reconversión de estaciones de pruebas eléctricas, integración de prensas de estampación de alta fuerza de cierre y sistemas de diagnóstico digital para buses de comunicación por Ethernet automotriz. Esta infraestructura prepara a Regensburg para ensamblar la próxima generación de celdas cilíndricas de batería, duplicando la densidad de carga y migrando a redes de a bordo de 800V con mínima alteración del espacio físico en la nave industrial.
Conexión industrial con el mercado latinoamericano
La relevancia de la planta alemana trasciende su peso geográfico en Baviera. Al cierre del tercer trimestre de 2026, el BMW X1 con motor de combustión interna se consolidó como el vehículo más vendido de la compañía en América Latina, escoltado por el dinamismo comercial del BMW X2.
En mercados centroamericanos y sudamericanos donde la infraestructura de electrolineras de carga rápida fuera de las capitales aún se encuentra en despliegue gradual, la estrategia de “apertura tecnológica” de BMW Group permite que los concesionarios locales reciban exactamente las variantes mecánicas que demandan los clientes: motores térmicos eficientes para usuarios interdepartamentales y versiones 100% eléctricas (iX1 / iX2) para conductores en áreas metropolitanas. La flexibilidad de Regensburg actúa como amortiguador para abastecer estas proporciones cambiantes sin incurrir en desabastecimientos de inventario.
“El éxito de una planta automotriz en el siglo XXI no se mide exclusivamente por la cantidad de robots instalados, sino por la agilidad con la que su línea de montaje puede asimilar cambios drásticos en la demanda global de trenes motrices. Pasar en cuestión de segundos de atornillar un escape de combustión a montar una batería de alta tensión en el mismo puesto de trabajo demuestra que la ingeniería de manufactura flexible es la verdadera barrera de entrada y la salvaguarda de la competitividad europea”, concluyen los análisis sobre gestión de operaciones y manufactura avanzada en la industria automotriz.
Con nueve millones de unidades entregadas, una cadencia ininterrumpida de 1,400 vehículos por jornada y la plataforma de la Neue Klasse en proceso de integración en sus líneas, la Planta de Regensburg de BMW Group preserva su condición como el epicentro manufacturero europeo de la marca alemana, conectando la automatización fabril con la demanda de movilidad en América Latina y el resto del mundo.